


This post is also available in:  English
 Español
Cause, controlli e soluzioni per valutare la conformità dei componenti
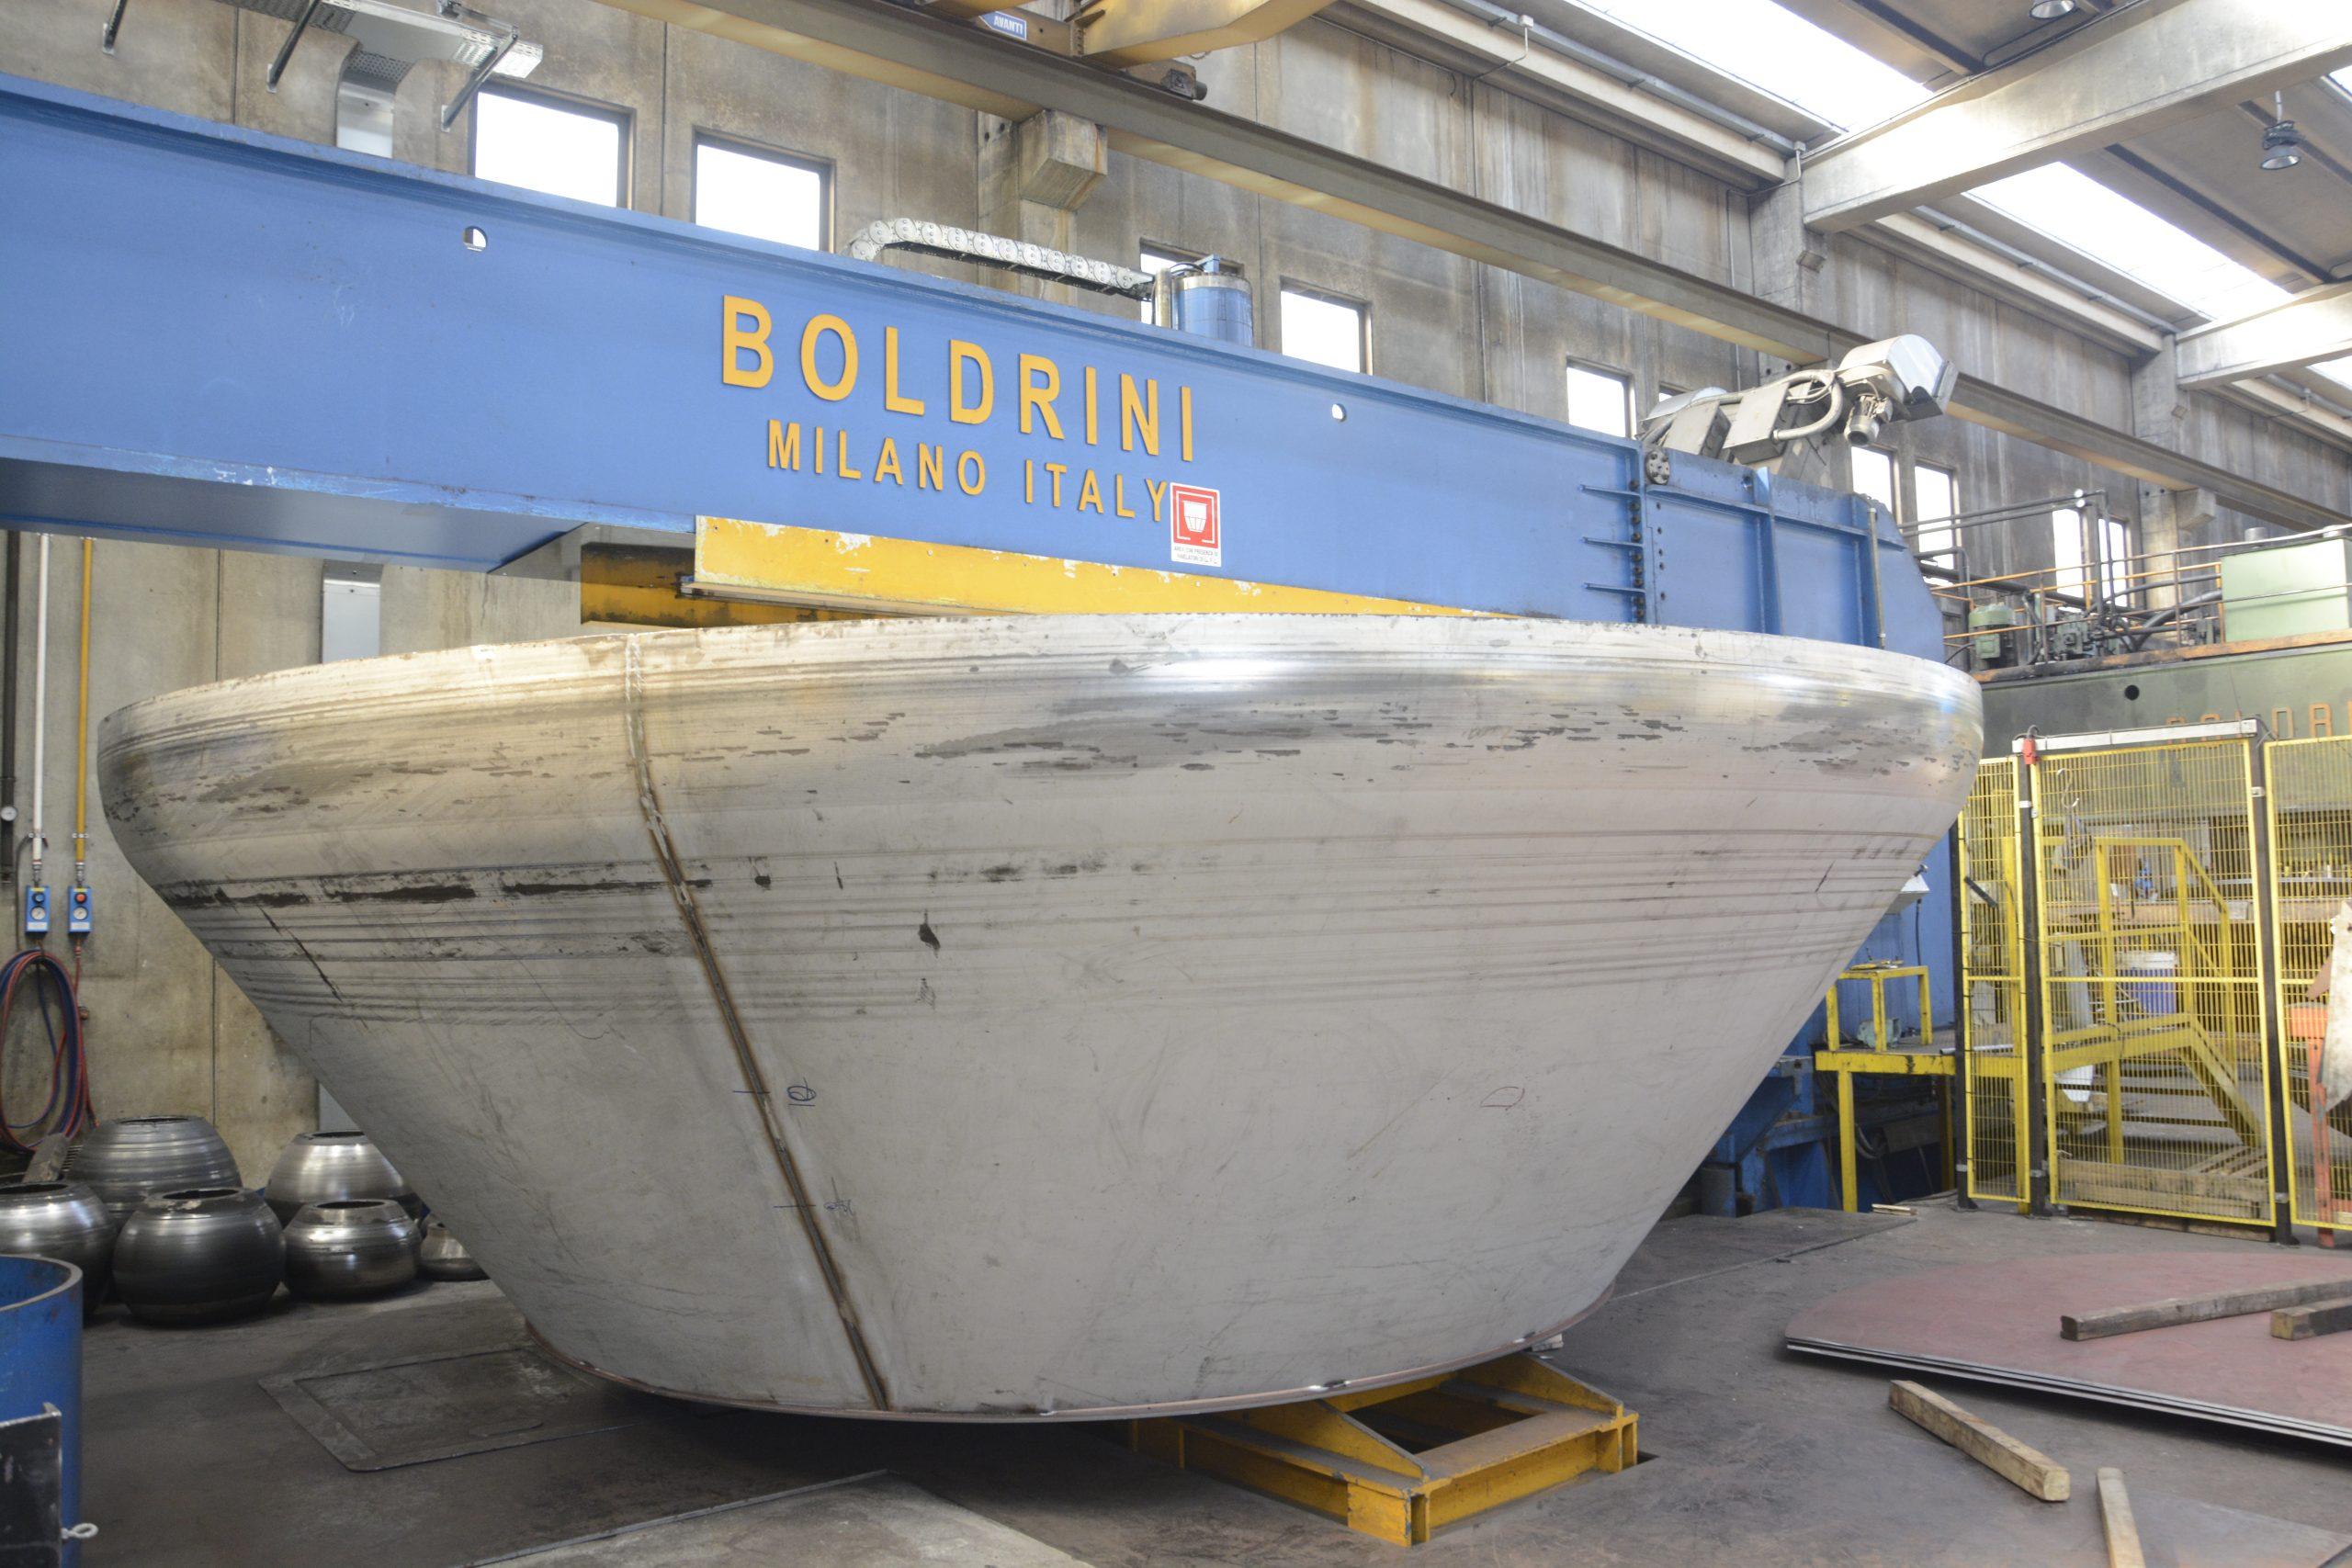
Le deformazioni di bordatura e le ammaccature da trasporto nei fondi conici sono fenomeni differenti, che richiedono verifiche specifiche per determinarne l’origine e le conseguenze sulla funzionalità del componente. Le prime possono derivare dal processo di formatura e dal ritorno elastico del materiale, mentre le seconde sono generalmente associate a urti o pressioni localizzate durante la movimentazione.
Quando un fondo conico presenta una forma non perfettamente rettilinea o un’ammaccatura, la prima valutazione non deve quindi limitarsi all’aspetto visivo.
Una diagnosi corretta consente di stabilire se il componente è conforme, ripristinabile oppure da rifare, evitando decisioni affrettate e attribuzioni di responsabilità non supportate dai fatti.
Le particolarità geometriche dei fondi conici
I fondi conici presentano caratteristiche geometriche che influenzano il comportamento del materiale durante la lavorazione.
Un cono, infatti, non reagisce alla deformazione come un elemento cilindrico o un fondo bombato tradizionale. Angolo, diametri, altezza, spessore, materiale e lunghezza del tratto da bordare determinano una distribuzione delle deformazioni che varia lungo la circonferenza e la generatrice.
Nelle geometrie più sensibili, la bordatura può generare ritorni elastici, variazioni locali del profilo o un effetto a campana.
Questi fenomeni non indicano automaticamente un difetto di produzione. Devono essere confrontati con il disegno tecnico, le tolleranze concordate e la funzione del componente nell’assieme.
La competenza del costruttore consiste nel riconoscere ciò che appartiene fisiologicamente al processo produttivo e ciò che, invece, altera realmente il montaggio, la saldatura o la prestazione finale.
Deformazioni dovute alla bordatura dei fondi conici
Durante la bordatura di un fondo conico, il bordo viene deformato plasticamente per ottenere il tratto necessario all’accoppiamento.
In questa fase del processo di formatura e bordatura, il materiale è sottoposto contemporaneamente a piegatura, trazione e compressione. Una volta rimosso il carico, il ritorno elastico può modificare parzialmente la geometria raggiunta.
Su alcuni coni, ad esempio, il bordo può apparire leggermente rientrato oppure il profilo può assumere una forma più aperta verso l’estremità.
Per stabilire se una deformazione è accettabile, la valutazione deve basarsi su misurazioni dimensionali oggettive, considerando:
- Diametri e circolarità.
- Altezza del componente.
- Inclinazione della generatrice.
- Planarità del bordo.
- Possibilità di accoppiamento con la virola o con il componente successivo.
Solo il confronto tra questi elementi, il disegno tecnico e le tolleranze concordate permette di stabilire se la deformazione rientra nei limiti accettabili oppure richiede una correzione.
Ammaccature da movimentazione e trasporto: caratteristiche e differenze
A differenza delle variazioni geometriche generate dalla bordatura, un’ammaccatura è una deformazione localizzata, generalmente associata a un urto o a una pressione concentrata.
Questo tipo di danno presenta un’estensione limitata e interrompe la continuità della superficie in modo diverso rispetto all’effetto distribuito prodotto dal processo di bordatura.
Per valutarne la possibile origine è importante considerare la posizione, la profondità, gli eventuali segni superficiali e lo stato dell’imballaggio.
Questi elementi aiutano a distinguere un’anomalia riconducibile alla lavorazione da un danno che potrebbe essersi verificato durante la movimentazione o il trasporto.
Deformazioni di bordatura e ammaccature da trasporto a confronto
| Elemento | Deformazione di bordatura | Ammaccatura da movimentazione |
|---|---|---|
| Distribuzione | Estesa lungo il bordo o il profilo | Concentrata in una zona limitata |
| Origine tipica | Equilibrio delle deformazioni e ritorno elastico | Urto durante movimentazione o trasporto |
| Verifica | Quote, circolarità, profilo e accoppiamento | Profondità, segni, posizione e fotografie |
| Possibile azione | Accettazione, calibratura o correzione controllata | Ripristino locale oppure rifacimento |
La distinzione tra questi due fenomeni è fondamentale per individuare il tipo di intervento necessario e valutare correttamente le eventuali responsabilità.
Controlli dimensionali e documentazione prima della spedizione
Per distinguere con attendibilità un’anomalia produttiva da un evento successivo alla consegna, è fondamentale disporre di controlli documentati prima della spedizione dei fondi conici.
Il controllo finale può comprendere la verifica dimensionale, l’esame visivo, le fotografie delle superfici e del bordo, la registrazione dell’esito e le immagini dell’imballaggio completato.
La tracciabilità fotografica non sostituisce il controllo tecnico, ma consente di confrontare lo stato del componente alla partenza con quello rilevato all’arrivo.
In presenza di una segnalazione, questa documentazione accelera l’analisi e permette di distinguere i diversi fenomeni senza affidarsi esclusivamente alle impressioni visive.
Imballaggio e trasporto dei fondi conici: gestione del rischio di danneggiamento
La scelta dell’imballaggio è un elemento importante nella gestione del rischio di danneggiamento dei fondi conici durante la movimentazione e il trasporto.
L’imballaggio deve essere definito considerando la massa del componente, la geometria, i punti di appoggio e la sensibilità delle superfici.
Un pallet con protezione esterna può risultare adeguato in determinate condizioni. Tuttavia, il trasporto in collettame espone il prodotto a più movimentazioni e alla possibile vicinanza di altri carichi.
Per i componenti maggiormente sensibili possono quindi essere valutate diverse soluzioni, tra cui distanziali, protezioni rigide, sistemi anticontatto o trasporto dedicato.
La resa EXW e la ripartizione del rischio secondo gli Incoterms 2020
Anche la resa commerciale incide sulla gestione del rischio durante la spedizione.
Nella resa EXW (Ex Works) prevista dagli Incoterms 2020, salvo differenti accordi contrattuali, il trasporto è organizzato dall’acquirente e il rischio passa quando la merce viene messa a sua disposizione nel luogo convenuto, pronta per il carico.
Rimane comunque essenziale definire con chiarezza il livello di imballaggio richiesto e documentare lo stato del prodotto al momento della consegna.
Ripristino o rifacimento di un fondo conico deformato
La possibilità di ripristinare un fondo conico dipende dal tipo di anomalia riscontrata, dalla sua entità e dalle conseguenze sulle caratteristiche dimensionali e funzionali del componente.
Le principali possibilità di intervento sono la correzione locale, la calibratura della geometria oppure il rifacimento.
Correzione locale delle ammaccature
Una piccola ammaccatura può talvolta essere recuperata mediante raddrizzatura controllata a freddo, utilizzando attrezzature non aggressive.
Prima dell’intervento devono essere valutati il materiale, lo spessore, la posizione e la profondità dell’ammaccatura, oltre al rischio di lasciare segni superficiali o introdurre ulteriori deformazioni.
Calibratura della geometria dopo la bordatura
Quando l’anomalia riguarda il profilo prodotto dalla bordatura, può essere presa in considerazione una correzione controllata o una calibratura.
Questa soluzione è possibile purché siano disponibili margini tecnici e dimensionali sufficienti per intervenire sul componente.
Rifacimento del componente
Se il danno compromette le quote dimensionali, l’accoppiamento o la qualità richiesta, oppure se il ripristino non garantisce un risultato verificabile, il rifacimento rimane la scelta più sicura.
La decisione deve quindi derivare da una valutazione tecnica, non dalla sola presenza di una deformazione visibile.
Gestione tecnica delle non conformità nei fondi conici
La gestione tecnica di una non conformità richiede un approccio documentato che distingua chiaramente descrizione dell’anomalia, causa e responsabilità.
Il primo passaggio consiste nel raccogliere fotografie, misure, documenti di trasporto e informazioni relative all’imballaggio.
Successivamente si procede alla classificazione delle anomalie, alla valutazione dei loro effetti sulla funzionalità del componente e alla definizione delle possibili azioni correttive, considerando anche tempi e costi.
Solo dopo questa analisi è corretto stabilire le responsabilità e l’eventuale soluzione commerciale.
Questo metodo tutela entrambe le parti: evita di attribuire al processo produttivo un danno verificatosi durante il trasporto, ma impedisce anche di sottovalutare una deviazione geometrica che potrebbe interferire con l’impiego del componente.
La qualità non consiste nel negare un problema, ma nel comprenderlo rapidamente e proporre una soluzione proporzionata.
L’esperienza di Tommasin Fondi nella formatura e nella valutazione delle deformazioni
Tommasin Fondi opera da oltre cinquant’anni nella formatura a freddo di fondi bombati, conici ed emisferici.
L’esperienza maturata sulle geometrie speciali consente di riconoscere gli effetti tipici della bordatura, interpretare correttamente le deformazioni e valutarne la reale incidenza sul montaggio e sulla funzionalità del pezzo.
La stessa competenza viene applicata anche dopo la consegna, attraverso l’analisi delle evidenze, il confronto con il cliente, la proposta di ripristino o rifacimento e la ricerca di una soluzione equilibrata.
Per valutare la producibilità di un fondo conico o definire controlli e imballaggi adeguati, è possibile contattare il team Tommasin Fondi, condividendo il disegno tecnico, il materiale, lo spessore, le tolleranze, le modalità di trasporto e i requisiti di accettazione.
Riferimenti tecnici: principi di formatura plastica e ritorno elastico delle lamiere; Incoterms 2020 della Camera di Commercio Internazionale.
 Articolo Precedente
 Tutte le News


